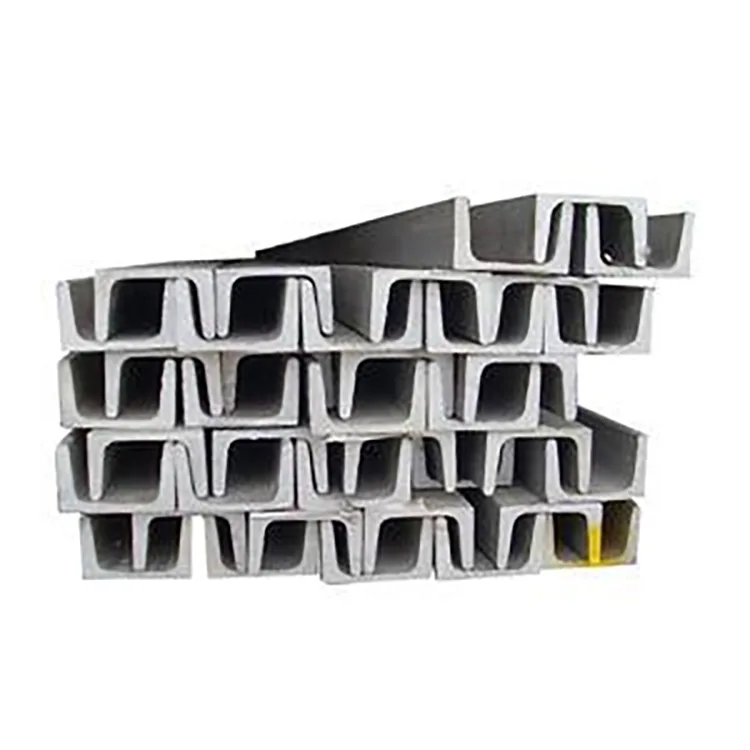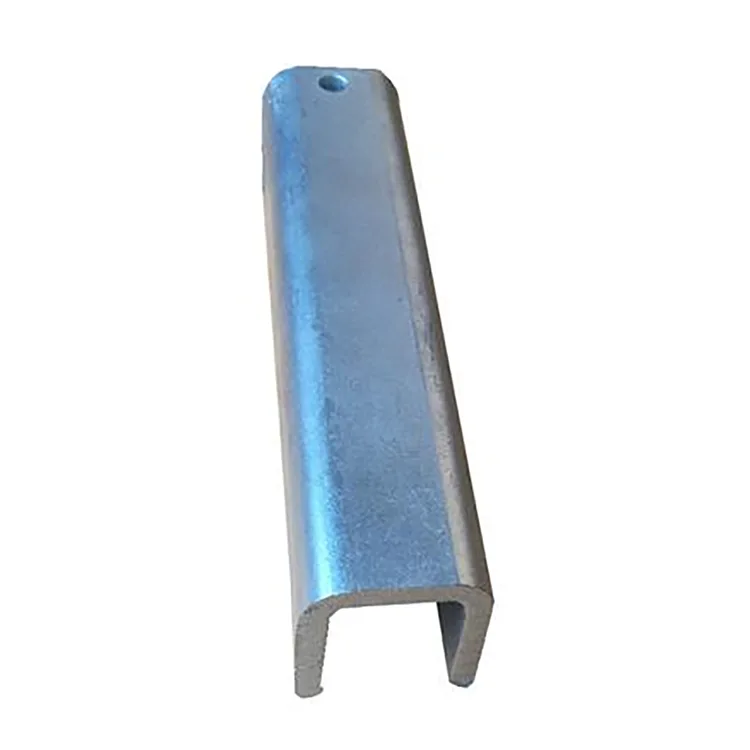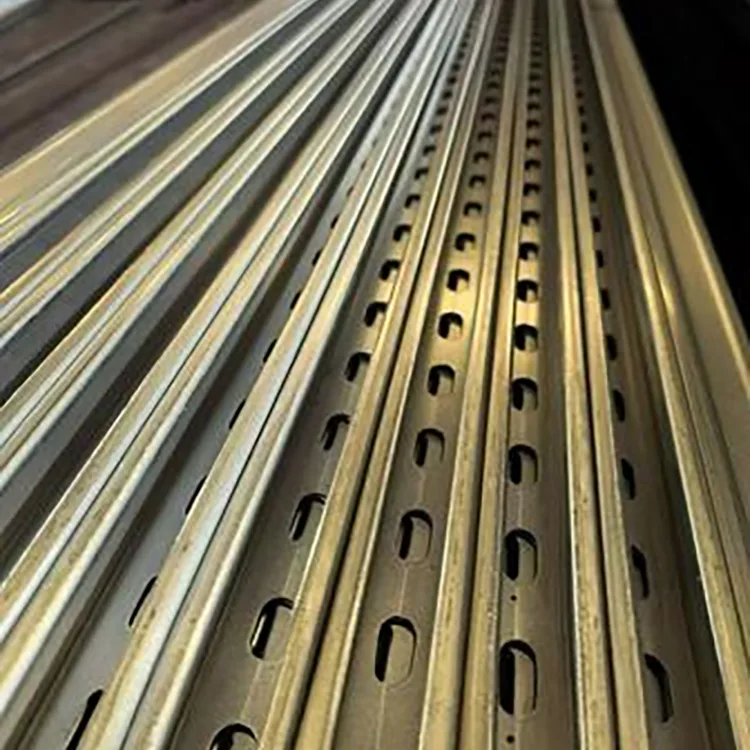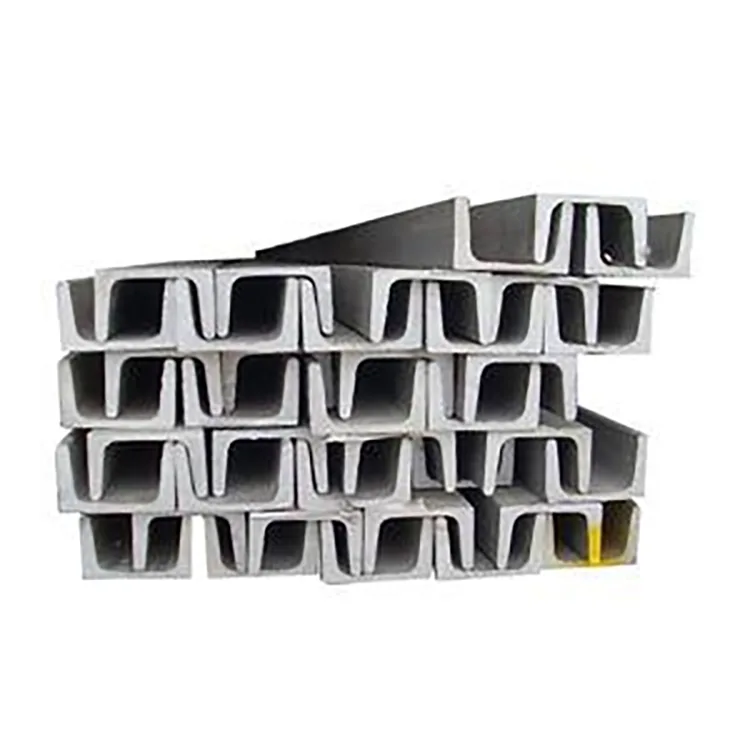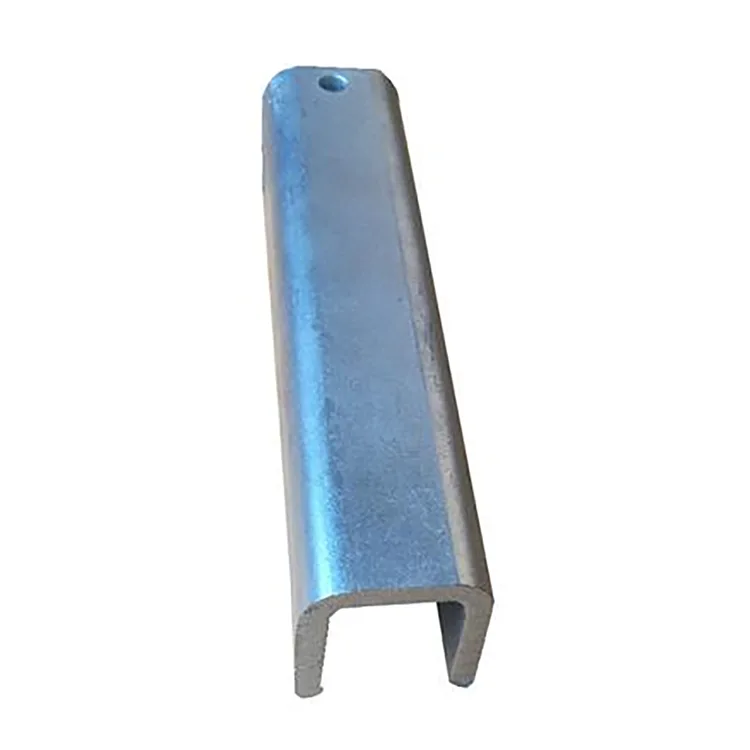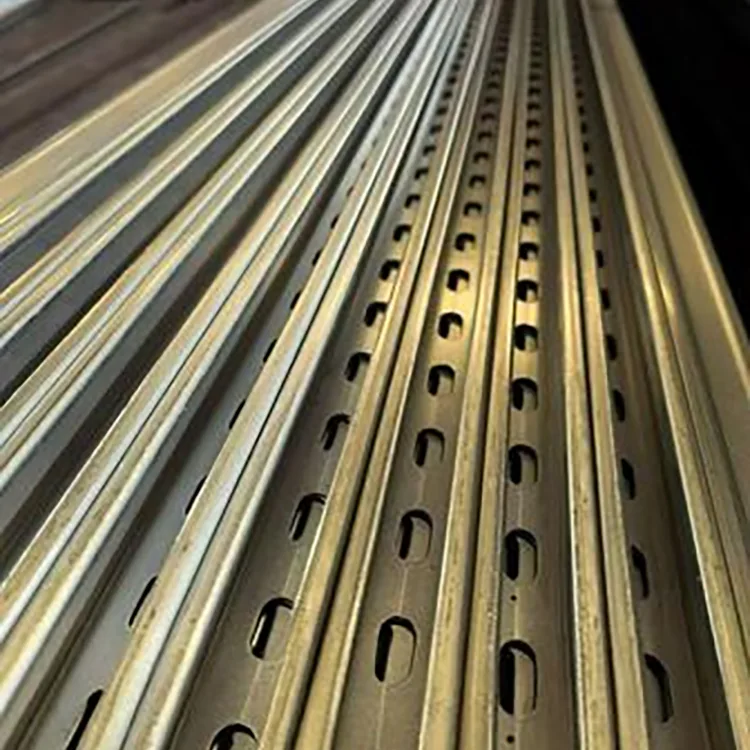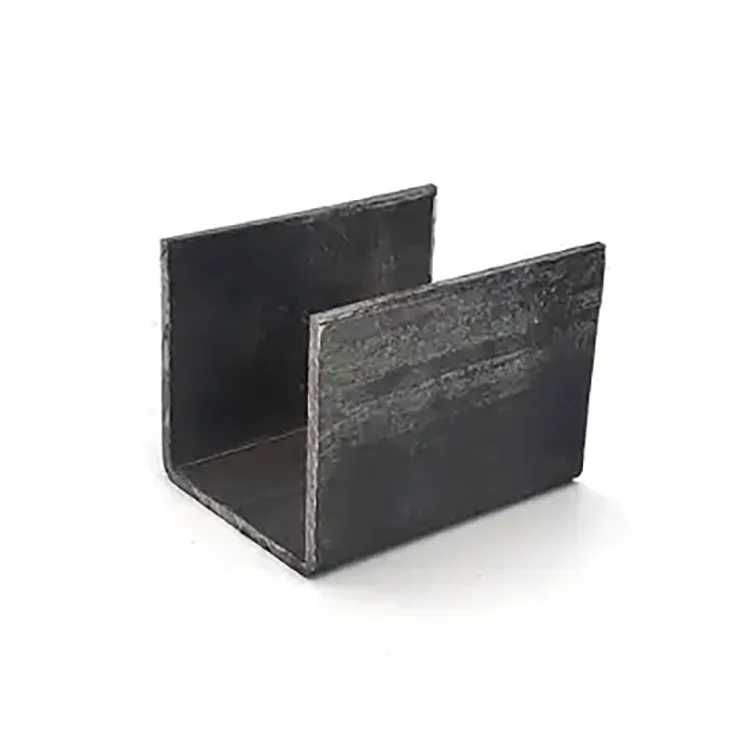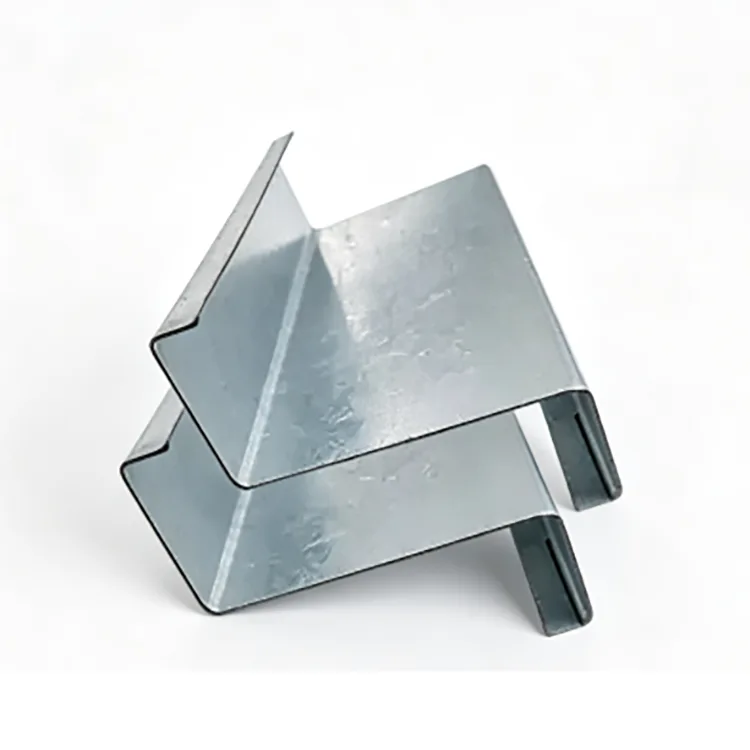
جب کسی پروجیکٹ کو بند ٹیوب یا روایتی C/Z purlin کے بجائے باہر کے باہر فکسنگ، پوزیشننگ یا معاون اجزاء کے لیے ایک کھلے اسٹیل سیکشن کی ضرورت ہوتی ہے تو ایک جستی U-Channel کا انتخاب کیا جاتا ہے۔
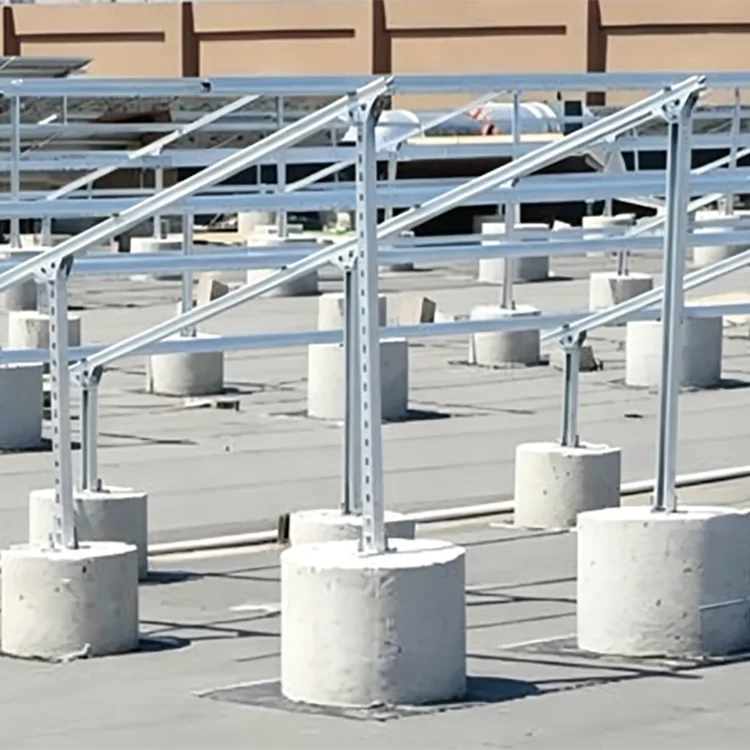
U کے سائز کا سیکشن بولٹنگ، کلیمپنگ اور کنکشن کے لیے مسلسل بیس اور سائیڈ فلینجز بناتا ہے۔ یہ عام طور پر آلات کے اڈوں، پائپ سپورٹ، فوٹو وولٹک ڈھانچے، بیرونی فریموں، ایمبیڈڈ سپورٹ اور میونسپل تنصیبات کے لیے استعمال ہوتا ہے۔
مینوفیکچرنگ کی ترتیب اہم ہے۔ سٹیل کی پٹی کو پہلے مطلوبہ U پروفائل میں رول کیا جاتا ہے، اس کے بعد کٹنگ اور پنچنگ ہوتی ہے۔ اس کے بعد مکمل شدہ حصے کو کیمیائی طور پر پہلے سے تیار کیا جاتا ہے اور گرم ڈِپ جستی بنایا جاتا ہے۔ یہ نقطہ نظر جستی کی پٹی کو حتمی شکل میں موڑنے سے گریز کرتا ہے اور U چینل کے اندر سمیت، تشکیل شدہ حصے کو زنک تحفظ فراہم کرتا ہے۔
آؤٹ ڈور پراجیکٹس کے لیے، صحیح امتزاج صرف "گڑھا زنک = بہتر" نہیں ہے۔ سیکشن کا سائز، سٹیل کا درجہ، دیوار کی موٹائی، ساختی بوجھ، نمائش کا ماحول اور متوقع سروس کی مدت کو ایک ساتھ سمجھا جانا چاہیے۔


یو چینل کا بنیادی فائدہ اس کی کھلی جیومیٹری ہے۔
نیچے والا حصہ ایک مسلسل بیئرنگ سطح فراہم کرتا ہے، جبکہ دو طرفہ فلینجز کو بولٹ کنکشن، کلیمپ، بریکٹ اور پوزیشننگ اجزاء کے لیے استعمال کیا جا سکتا ہے۔ یہ اسے مفید بناتا ہے جہاں انسٹالرز کو کھلی طرف سے کنکشن تک رسائی کی ضرورت ہوتی ہے۔
سی سیکشن یا زیڈ سیکشن کے مقابلے میں، یو چینل عام طور پر آلات کے اڈوں، پائپ سپورٹ اور پوزیشننگ ڈھانچے کے لیے زیادہ آسان ہوتا ہے۔ C اور Z حصے زیادہ عام طور پر ان کے ساختی رویے کے مطابق purlins یا فریمنگ ممبرز کے طور پر منتخب کیے جاتے ہیں۔
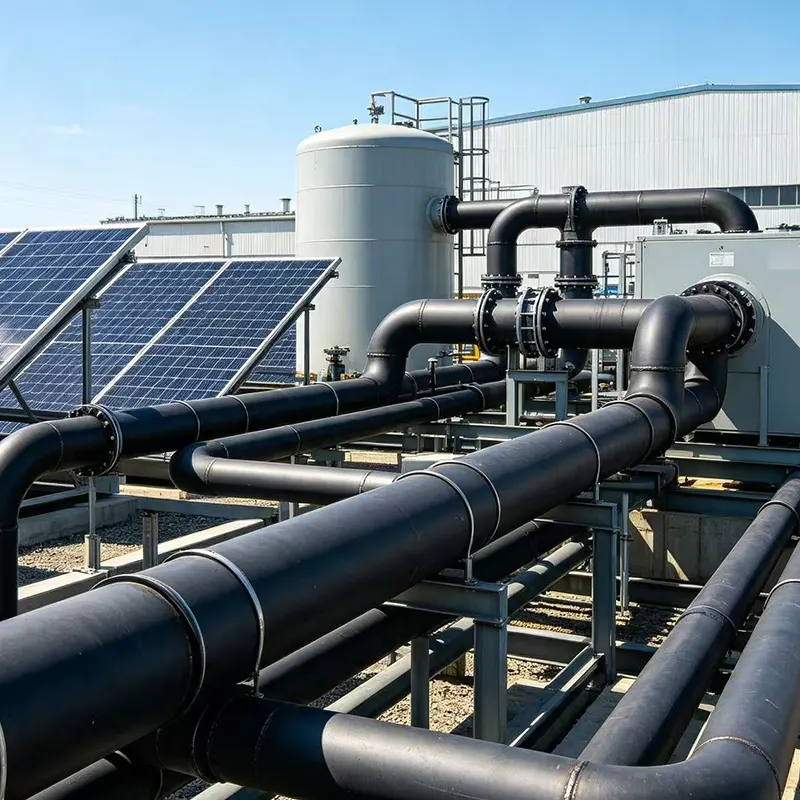
فوٹو وولٹک آلات، آؤٹ ڈور پائپ لائنز یا مشینری کی مدد پر مشتمل پروجیکٹ کے لیے، U سیکشن اس لیے اضافی من گھڑت بریکٹ کی ضرورت کو کم کر سکتا ہے۔
|
آئٹم |
تفصیلات |
|
پروڈکٹ |
جستی یو چینل |
|
بنیادی مواد |
Q235B، Q355B سرد ساختہ سٹیل |
|
مینوفیکچرنگ |
رول فارمنگ + ہاٹ ڈِپ گالوانائزنگ |
|
سیکشن |
U80–U300 |
|
دیوار کی موٹائی |
0.8–3.0 ملی میٹر |
|
معیاری زنک کوٹنگ |
85 μm+ |
|
درمیانے سنکنرن کا اختیار |
120–180 μm |
|
بھاری سنکنرن کا اختیار |
200–275 μm |
|
سطح |
یونیفارم سلور گرے جستی ختم |
|
معیاری |
GB/T 6728-2025; EN ISO 1461 |
|
پروسیسنگ |
کاٹنا، چھدرن، کارنر کاٹنا، مقررہ لمبائی کی پیداوار اور دیگر حسب ضرورت آپریشن |
|
حسب ضرورت |
غیر معیاری سیکشن، دیوار کی موٹائی، لمبائی اور سوراخ کا انتظام |
اس قسم کی پروڈکٹ کے لیے، ہاٹ ڈِپ گالوانائزنگ سے پہلے فارمنگ اور زیادہ تر فیبریکیشن کو مکمل کر لینا چاہیے۔
پیداوار کا راستہ ہے:
اسٹیل کی پٹی کا معائنہ → لیولنگ → یو پروفائل رول تشکیل → سی این سی کٹنگ → پنچنگ اور کارنر پروسیسنگ → سیدھا کرنا → ڈیگریزنگ → پکلنگ → فلکسنگ → ڈرائینگ → ہاٹ ڈِپ گیلوانائزنگ → کولنگ/پیسیویشن → زنک انسپیکشن → فنل انسپیکشن →
یہ ترتیب مینوفیکچرر کو جستی بنانے سے پہلے آخری U-سیکشن کے طول و عرض کو کنٹرول کرنے کی اجازت دیتی ہے۔
اس کا مطلب یہ بھی ہے کہ سوراخوں، کونوں اور تشکیل شدہ پروفائل کے اندر کو تیار شدہ حصے کے حصے کے طور پر سمجھا جاتا ہے بجائے اس کے کہ کسی کوٹنگ پر انحصار کیا جائے جو کہ بعد میں بننے والی کارروائیوں کو زندہ رہنا چاہیے۔
galvanizing کے بعد، غیر ضروری موڑنے یا بھاری فارمنگ سے بچنا چاہئے. اگر کام کی جگہ پر مواد کو ویلڈنگ یا کاٹنا ضروری ہے، تو خراب زنک والے حصے کو زنک سے بھرپور کوٹنگ کے ساتھ صاف اور مرمت کرنا چاہیے۔
زنک کی کوٹنگ کو اصل سنکنرن ماحول سے مماثل ہونا چاہیے۔
85 μm+ اندرونی علاقوں میں عام بیرونی ایپلی کیشنز کے لیے ابتدائی تصریح کے طور پر موزوں ہے جہاں نمائش نسبتاً معتدل ہے۔
120–180 μm کے لیے، کوٹنگ کو مرطوب کارخانوں، زرعی اور مویشیوں کی سہولیات، دریا کے کنارے تنصیبات اور زیادہ مستقل نمی کے ساتھ دیگر مقامات کے لیے سمجھا جا سکتا ہے۔
200–275 μm کے لیے، بھاری کوٹنگ کا مقصد ان منصوبوں کے لیے ہے جو مضبوط سنکنرن کی نمائش کے ساتھ ہیں، جیسے ساحلی علاقے، بندرگاہیں، کیمیائی سہولیات اور گندے پانی کے ماحول۔ پراجیکٹ کے سنکنرن زمرے اور قابل اطلاق تفصیلات کے خلاف کوٹنگ کی درست ضرورت کی تصدیق ہونی چاہیے۔
ایک موٹی زنک کی تہہ اسٹیل کے چھوٹے حصے کی تلافی نہیں کرتی ہے۔ سنکنرن تحفظ اور ساختی ڈیزائن کا الگ سے جائزہ لیا جانا چاہیے۔
سٹیل کے گریڈ کو زنک کی ضرورت کے بجائے ساختی بوجھ کی پیروی کرنی چاہیے۔
Q235B عام آلات کی حمایت، بیرونی بریکٹ، پائپ سپورٹ، فوٹو وولٹک معاون ڈھانچے اور عام میونسپل ایپلی کیشنز کے لیے ایک عملی انتخاب ہے۔
Q355B زیادہ بوجھ والے ایپلی کیشنز جیسے بڑے آلات کے اڈوں، بھاری سپورٹ ڈھانچے، تیز ہوا یا برف کے حالات اور ایسے پروجیکٹس کے لیے بہتر موزوں ہے جہاں ساختی ڈیزائن کو زیادہ طاقت والے اسٹیل کی ضرورت ہوتی ہے۔
فراہم کردہ پروڈکٹ رینج کے لیے، Q355B کو قابل اطلاق ڈیزائن کے حالات میں ایک ہی حصے کے سائز پر تقریباً 30% زیادہ بوجھ کی گنجائش فراہم کرنے کے طور پر بیان کیا گیا ہے۔ اسے ایک پراجیکٹ/ڈیزائن کے موازنہ کے طور پر سمجھا جانا چاہیے نہ کہ ایک عالمگیر متبادل اصول کے۔ حتمی حصے کو انجینئرنگ بوجھ کے خلاف چیک کیا جانا چاہئے۔
U80–U300 رینج سیکشن کو مختلف سپورٹ بوجھ سے ملانے کی اجازت دیتی ہے۔
U80–U120 لائٹ پائپ سپورٹ، چھوٹے آلات بریکٹ، پوزیشننگ اجزاء اور ثانوی گرین ہاؤس ڈھانچے کے لیے استعمال کیا جا سکتا ہے۔
U140–U200 مین اسٹریم آؤٹ ڈور سپورٹ ایپلی کیشنز کا احاطہ کرتا ہے، بشمول فوٹو وولٹک معاون ڈھانچے، آلات کے اڈے اور میونسپل تنصیبات۔
U220–U300 بھاری سازوسامان کے اڈوں، بڑے سپورٹ ڈھانچے اور ایسے منصوبوں کے لیے زیادہ موزوں ہے جن کے لیے زیادہ سیکشن کی گنجائش کی ضرورت ہوتی ہے۔
1.2–1.4 ملی میٹر: لائٹ ڈیوٹی بریکٹ، پوزیشننگ ممبرز اور نان پرائمری سپورٹ ایپلی کیشنز
1.5–2.0 ملی میٹر: بیرونی سپورٹ ڈھانچے اور آلات کے اڈوں کے لیے عام رینج
2.2–3.0 ملی میٹر: زیادہ بوجھ، بڑی مدد، تیز ہوا/برف کے علاقے اور ایپلی کیشنز جن میں اخترتی کے خلاف زیادہ مزاحمت کی ضرورت ہوتی ہے۔
حتمی موٹائی کا حساب اصل اسپین، کنکشن کا طریقہ اور لاگو بوجھ سے کیا جانا چاہیے۔
Galvanized U-sections کو آلات کے اڈوں، فکسنگ ممبرز، پوزیشننگ ڈھانچے اور بیرونی قابل تجدید توانائی کی تنصیبات میں معاون معاونت کے لیے استعمال کیا جا سکتا ہے۔ جہاں کسی پروجیکٹ کے لیے 25 سالہ ڈیزائن کی ضرورت ہوتی ہے، وہاں زنک کوٹنگ کو ہر مقام کے لیے ایک ہی کوٹنگ کی وضاحت کرنے کے بجائے اصل ماحولیاتی نمائش کے مطابق منتخب کیا جانا چاہیے۔
نمک کا سپرے اور مسلسل نمی بے نقاب اسٹیل پر سنکنرن کو تیز کرتی ہے۔ بھاری کوٹنگ کے ساتھ U-شکل والے جستی پروفائلز کو بیرونی آلات کے سپورٹ، ایمبیڈڈ بیسز اور فکسنگ ڈھانچے کے لیے استعمال کیا جا سکتا ہے جہاں سیکشن جیومیٹری موزوں ہو۔
وینٹیلیشن سسٹم، پائپ لائنز، آلات کی مدد اور گرین ہاؤس ڈھانچے کو زیادہ نمی اور امونیا پر مشتمل ماحول کا سامنا کرنا پڑ سکتا ہے۔ جستی سٹیل ان حالات میں غیر محفوظ سیاہ سٹیل سے بہتر سنکنرن تحفظ فراہم کرتا ہے۔
آلات کی معاونت، پائپ فکسنگ ڈھانچہ اور آؤٹ ڈور فریم ہاٹ ڈِپ گیلوانائزنگ سے فائدہ اٹھا سکتے ہیں جہاں ماحول زنک لیپت اسٹیل کے ساتھ مطابقت رکھتا ہے۔ انتہائی جارحانہ کیمیائی نمائش کے لیے، مکمل سنکنرن تحفظ کا نظام کیمیائی میڈیم کے مطابق بیان کیا جانا چاہیے۔
ایپلی کیشنز میں گارڈریل بیسز، لائٹنگ سے متعلقہ سپورٹ، ٹریفک کے سامان کو ٹھیک کرنے والے ڈھانچے، لینڈ اسکیپ فریم اور دیگر بیرونی سٹیل کے اجزاء شامل ہیں۔
اسے بے نقاب پائپ لائنوں، آلات کی مدد، بیرونی فکسنگ ڈھانچے اور صنعتی پلانٹس کے ارد گرد یوٹیلیٹی سپورٹ کے لیے استعمال کیا جا سکتا ہے۔
ساحلی پٹی سے تقریباً 2 کلومیٹر کے فاصلے پر آؤٹ ڈور ایکوپمنٹ سپورٹ پروجیکٹ کے لیے، 220 μm زنک کوٹنگ کے ساتھ Q355B زنک کوٹیڈ U پروفائل کا انتخاب سامان کی مدد اور ایمبیڈڈ بیسز کے لیے کیا گیا تھا۔ بھاری کوٹنگ نمک کے اسپرے کی نمائش کی وجہ سے بیان کی گئی تھی، جبکہ ساختی بوجھ کی ضرورت کے لیے زیادہ طاقت والا اسٹیل استعمال کیا گیا تھا۔ U پروفائل نے سامان کی پوزیشننگ اور بولٹ کنکشن کو بھی آسان بنایا۔
ایک بڑے پیمانے پر سور اور پولٹری کی سہولت کے لیے امونیا کی نمائش کے ساتھ زیادہ نمی والے ماحول میں آلات اور پائپ لائنوں کے لیے سنکنرن مزاحم معاون اراکین کی ضرورت ہوتی ہے۔ Q235B جستی یو سیکشن سپورٹنگ ڈھانچے اور فکسنگ ممبرز کے لیے استعمال کیے گئے تھے۔ کھلی پروفائل نے آسان تنصیب اور ایڈجسٹمنٹ کی اجازت دی جبکہ جستی سطح نے بار بار سنکنرن کے علاج کی ضرورت کو کم کردیا۔
U چینل کو خود بخود ہر دوسرے اسٹیل سیکشن کو تبدیل نہیں کرنا چاہئے۔
چھت کے پرلن کے لیے، C یا Z حصے زیادہ مناسب ساختی ترتیب فراہم کر سکتے ہیں۔
بند ساختی ارکان کے لیے جہاں ٹورسنل مزاحمت، منسلک جیومیٹری یا ظاہری شکل اہم ہے، مربع یا مستطیل کھوکھلی حصے بہتر ہوسکتے ہیں۔
خشک انڈور ایپلی کیشنز کے لیے، اگر سنکنرن سے بچاؤ کی ضرورت نہ ہو تو بغیر کوٹڈ کولڈ فارمڈ یو چینل زیادہ کفایتی ہو سکتا ہے۔
انتہائی جارحانہ کیمیائی ماحول کے لیے، اکیلے ہاٹ ڈِپ گیلوانائزنگ مطلوبہ تحفظ فراہم نہیں کر سکتی ہے۔ مواد کے انتخاب سے پہلے کیمیائی میڈیم، ارتکاز، درجہ حرارت اور نمائش کے وقت کا جائزہ لیا جانا چاہیے۔
بنیادی U-سیکشن جیومیٹری ایک جیسی رہ سکتی ہے، لیکن درخواست کی شرائط مختلف ہیں۔
|
عامل |
بلیک یو چینل |
جستی یو چینل |
|
سطح |
غیر لیپت سٹیل |
ہاٹ ڈِپ زنک کوٹنگ |
|
انڈور خشک استعمال |
موزوں |
عام طور پر غیر ضروری |
|
بیرونی نمائش |
اضافی کوٹنگ / دیکھ بھال کی ضرورت ہے۔ |
بہتر موزوں |
|
مرطوب ماحول |
سنکنرن کا زیادہ خطرہ |
بہتر سنکنرن تحفظ |
|
ساحلی استعمال |
ایک مناسب سنکنرن نظام کی ضرورت ہے |
بھاری زنک کوٹنگ کی وضاحت کی جا سکتی ہے |
|
ابتدائی لاگت |
زیریں |
اعلی |
|
دیکھ بھال |
دوبارہ پینٹ کرنے کی ضرورت پڑ سکتی ہے۔ |
کم معمول کی کوٹنگ کی دیکھ بھال |
معائنہ میں اسٹیل سیکشن اور جستی معیار دونوں کا احاطہ کرنا چاہئے۔
galvanizing سے پہلے، U پروفائل کو سیکشن کے طول و عرض، سیدھا پن، موڑ، سوراخ کی پوزیشن اور کاٹنے کی درستگی کے لیے چیک کیا جاتا ہے۔ یہ ضروری ہے کیونکہ زنک کوٹنگ رول بنانے کے دوران پیدا ہونے والے جہتی مسائل کو درست نہیں کرتی ہے۔
جستی بنانے کے بعد، انسپکٹر ننگے علاقوں، زنک کی زیادتی، چھیلنے، کریکنگ اور دیگر نظر آنے والے نقائص کے لیے سطح کو چیک کرتے ہیں۔ زنک کوٹنگ کی موٹائی متفقہ معائنہ کے طریقہ کار کے مطابق ماپا جا سکتا ہے۔
پراجیکٹ کے آرڈرز کے لیے، میٹریل سرٹیفکیٹ، جہتی معائنہ کے ریکارڈ، زنک کوٹنگ کے معائنہ کے نتائج اور دیگر کوالٹی دستاویزات خریدار کی ضروریات کے مطابق فراہم کی جا سکتی ہیں۔
یو چینل کو معیاری سیدھے حصے کے طور پر فراہم کیا جاسکتا ہے یا جستی بنانے سے پہلے اس پر کارروائی کی جاسکتی ہے۔
عام حسب ضرورت آپریشنز میں فکسڈ لینتھ کٹنگ، پنچنگ، کارنر کٹنگ، ہول پوزیشننگ اور غیر معیاری سیکشن پروڈکشن شامل ہیں۔ گیلوانائزنگ سے پہلے ان کارروائیوں کو مکمل کرنے سے پروسیس شدہ علاقوں کو آخری زنک کوٹنگ سے محفوظ رکھنے میں مدد ملتی ہے۔
بڑے پراجیکٹس کے لیے، خریداروں کو ہول پیٹرن، مطلوبہ لمبائی، سٹیل گریڈ، دیوار کی موٹائی اور سنکنرن ماحول کے ساتھ سیکشن ڈرائنگ فراہم کرنا چاہیے۔ یہ کارخانہ دار کو صرف خام U-سیکشن کے بجائے تیار شدہ تفصیلات کا حوالہ دینے کی اجازت دیتا ہے۔
آرڈر دینے سے پہلے، ان پوائنٹس کی تصدیق کریں:
1.U سیکشن کا سائز: U80–U300 یا پروجیکٹ کے لیے مخصوص طول و عرض۔
2. اسٹیل گریڈ: Q235B یا Q355B۔
3. دیوار کی موٹائی: ساختی بوجھ اور مدت پر مبنی۔
4. زنک کوٹنگ: نمائش کے مطابق 85 μm+، 120–180 μm یا 200–275 μm۔
5. ہول پیٹرن: قطر، وقفہ کاری اور پوزیشن اگر پری چھدرن کی ضرورت ہے۔
6.Length: معیاری یا پروجیکٹ کے لیے مخصوص مقررہ لمبائی۔
7. قابل اطلاق معیار: موجودہ پروجیکٹ کی تفصیلات اور مطلوبہ جستی معیار۔
8. معائنہ کے دستاویزات: مواد کا سرٹیفکیٹ، جہتی معائنہ اور زنک کوٹنگ رپورٹ جہاں ضرورت ہو۔
یہ معلومات سب سے عام خریداری کی غلطی سے بچنے کے لیے کافی ہے: سٹیل گریڈ، دیوار کی موٹائی اور زنک کوٹنگ کو نظر انداز کرتے ہوئے صرف فی ٹن قیمت کے حساب سے جستی یو سیکشن کا موازنہ کریں۔
جی ہاں پراڈکٹ کو پہلے بنایا جاتا ہے اور پھر ہاٹ ڈِپ گالوانائز کیا جاتا ہے، اس لیے U-شکل والے حصے کو مکمل پروفائل کے طور پر جستی بنایا جاتا ہے۔ اصل کوٹنگ کوریج کی تصدیق شدہ معائنہ کی ضروریات کے مطابق کی جانی چاہیے۔
یہ میکانکی طور پر تیار زنک کوٹنگ کو حتمی U شکل میں بنانے سے گریز کرتا ہے۔ گیلوینائزنگ سے پہلے کٹنگ، پنچنگ اور بڑے فارمنگ آپریشن مکمل کیے جاسکتے ہیں، اس کے بعد سنکنرن سے تحفظ کا حتمی علاج کیا جاتا ہے۔
ویلڈ کے ارد گرد زنک کی کوٹنگ ویلڈنگ کی گرمی سے متاثر ہوتی ہے۔ ویلڈنگ کے بعد، زنک سے بھرپور کوٹنگ کے ساتھ علاقے کو صاف اور مرمت کرنا چاہیے۔
اسے استعمال کیا جا سکتا ہے جہاں سیکشن اور سنکنرن کا نظام پروجیکٹ کی ضروریات کو پورا کرتا ہے۔ ساحلی یا انتہائی corrosive سائٹس کے لیے، زنک کی بھاری کوٹنگ اور ممکنہ طور پر ایک اضافی حفاظتی نظام پر غور کیا جانا چاہیے۔
کوئی بھی درجہ عالمی سطح پر بہتر نہیں ہے۔ Q235B بہت سے نارمل بوجھ والے ڈھانچے کے لیے موزوں ہے، جب کہ Q355B کا انتخاب اس وقت کیا جاتا ہے جب زیادہ ساختی طاقت درکار ہو۔ گریڈ کو انجینئرنگ کیلکولیشن پر عمل کرنا چاہیے۔
یو چینل عام طور پر اڈوں، فکسنگ، پوزیشننگ اور سپورٹ ڈھانچے کے لیے استعمال ہوتا ہے جہاں اس کا کھلا پروفائل کنکشن کے لیے آسان ہوتا ہے۔ سی چینل زیادہ عام طور پر ساختی فریمنگ یا پورلن سیکشن کے طور پر استعمال ہوتا ہے۔ صحیح انتخاب لوڈ پاتھ اور کنکشن ڈیزائن پر منحصر ہے۔
جی ہاں غیر معیاری سیکشن کے طول و عرض، دیوار کی موٹائی، لمبائی اور سوراخ کے نمونوں پر ڈرائنگ اور پروجیکٹ کی ضروریات کی بنیاد پر بات کی جا سکتی ہے۔
ہاں، بشرطیکہ زنک کی کوٹنگ اور ساختی تفصیلات کو اصل سنکنرن ماحول کے لیے منتخب کیا گیا ہو۔ مضبوط نمک کے اسپرے کی نمائش کے لیے، ایک بھاری کوٹنگ جیسے 200–275 μm کو پروجیکٹ کی سنکنرن سے تحفظ کی ضروریات کے ساتھ مل کر سمجھا جا سکتا ہے۔
پتہ
ثانوی آرٹیریل روڈ نمبر 2-1، ڈاکیوژوانگ انڈسٹریل زون کا توسیعی علاقہ، جنگھائی ڈسٹرکٹ، تیانجن، چین
ٹیلی فون
ای میل