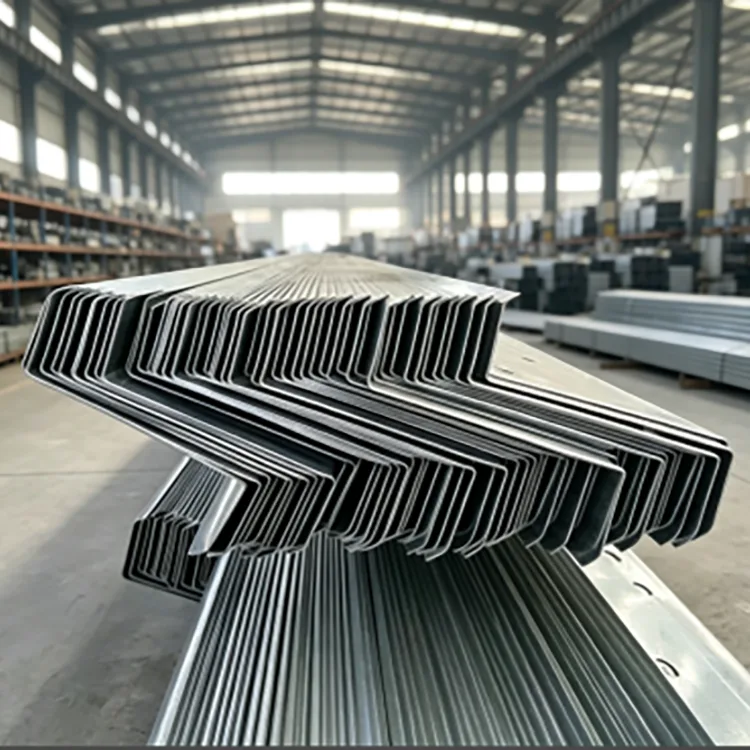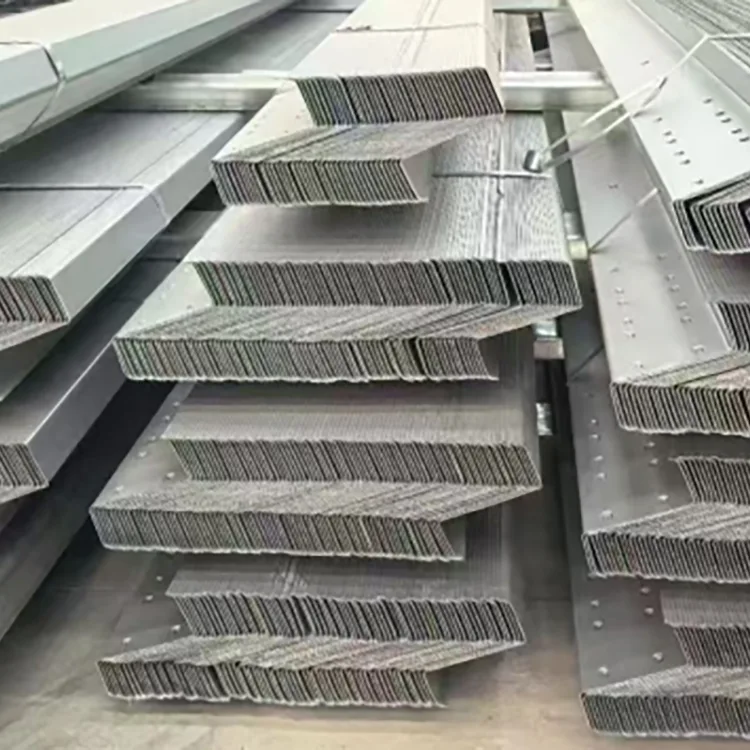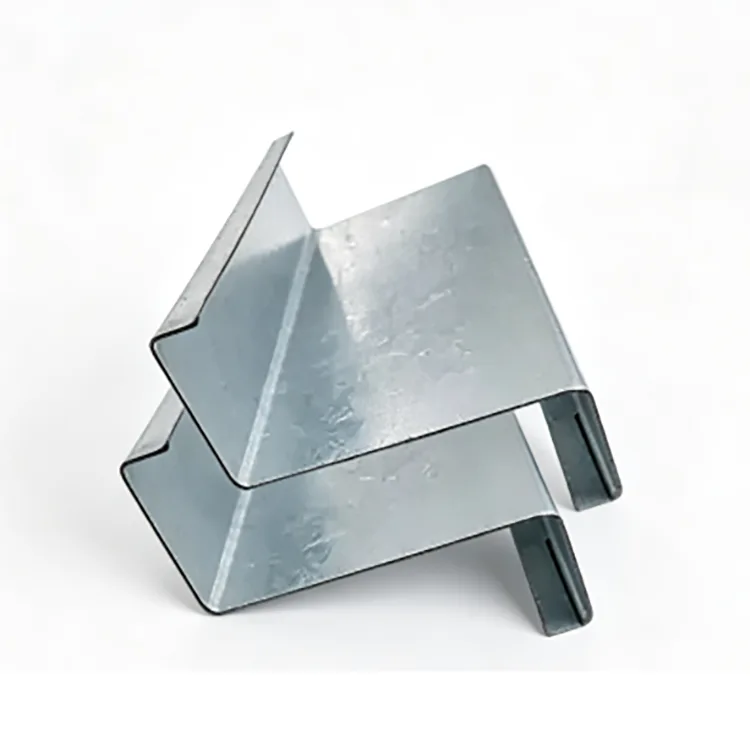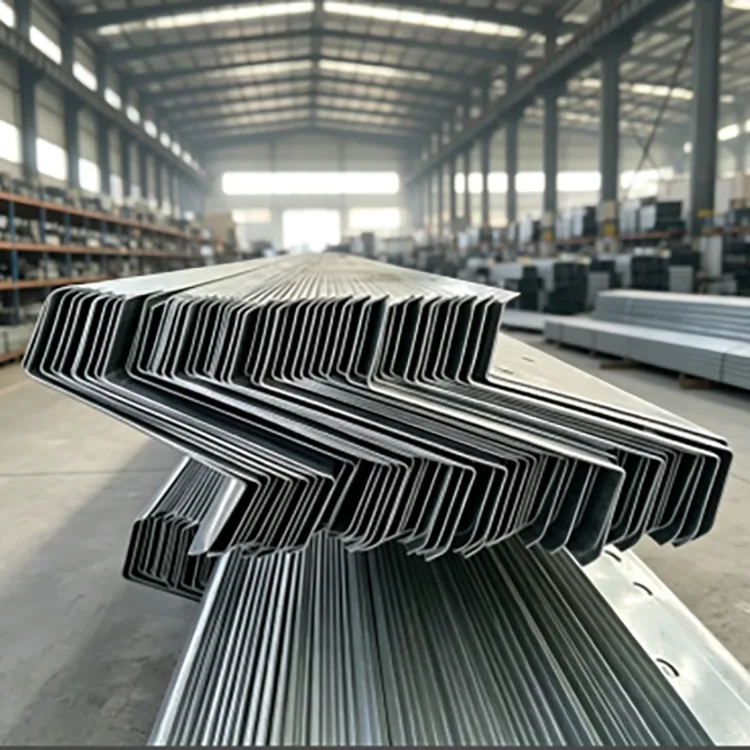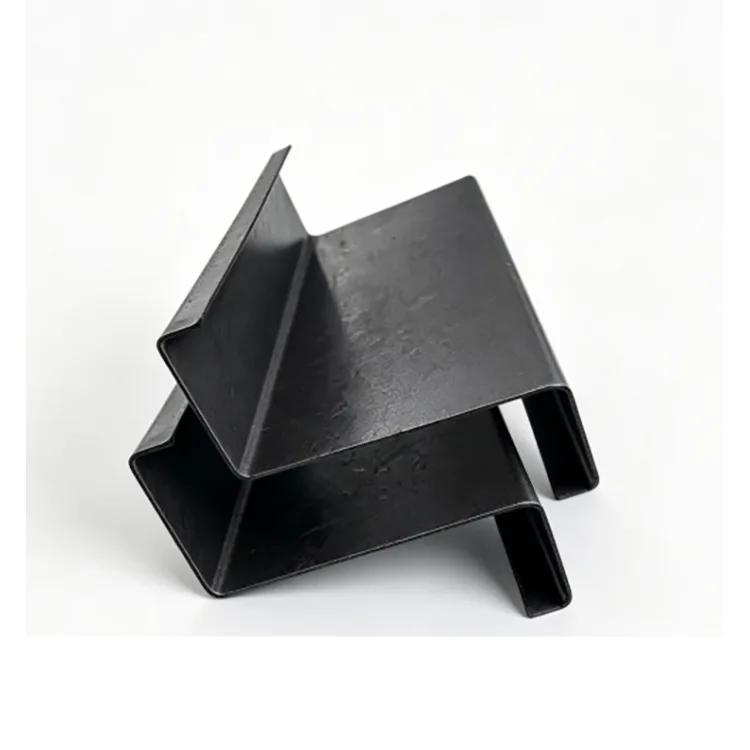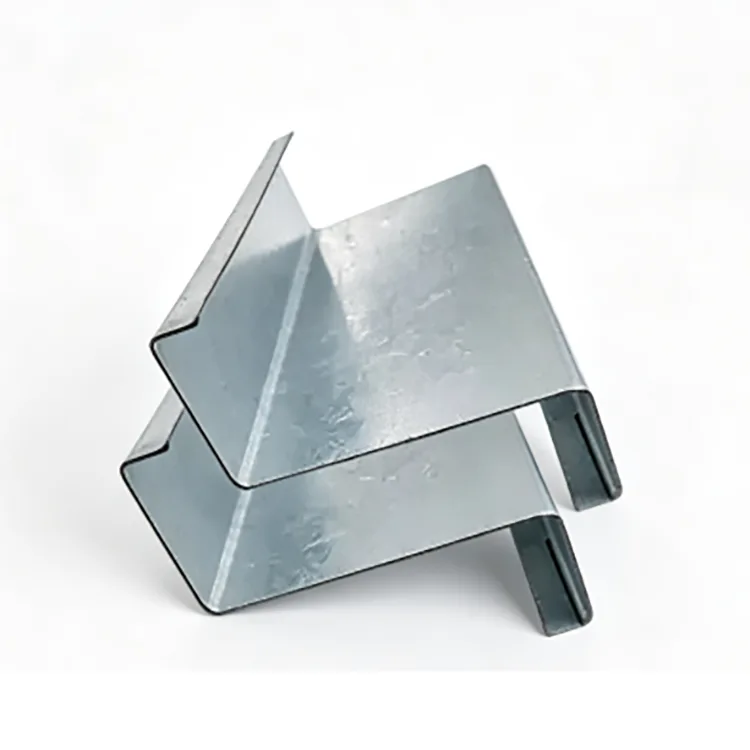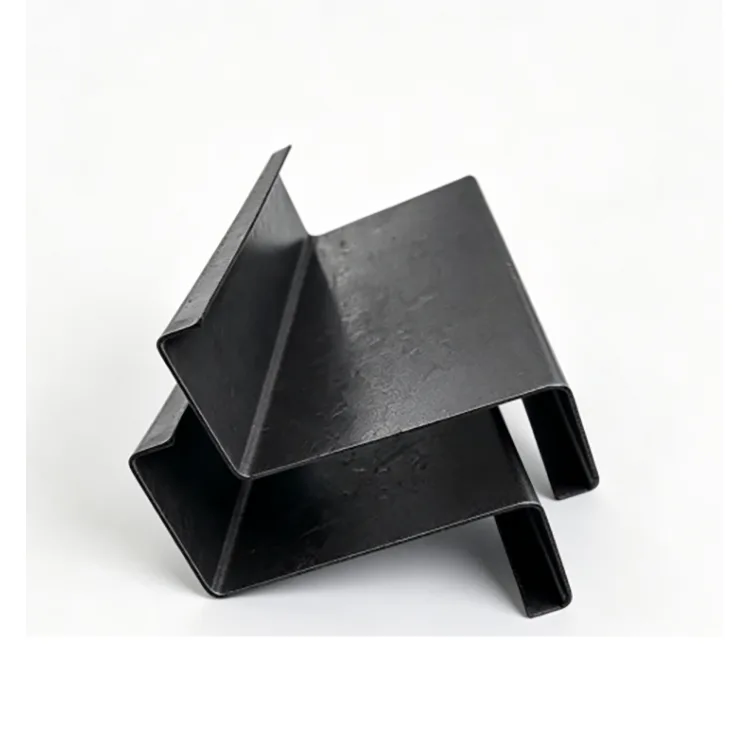
ایک ہاٹ ڈِپ گیلوانائزڈ Z پورلن کو پہلے Z سیکشن میں بنایا جاتا ہے اور بعد میں تیار پروفائل کے طور پر جستی بنایا جاتا ہے۔ یہ ڈھلوان چھتوں کے ڈھانچے کو Z اسٹیل کا اوورلیپ فائدہ دیتا ہے جبکہ تشکیل شدہ کونوں، کنکشن والے علاقوں اور پنچڈ ہولز کو بیرونی سنکنرن سے بچاتا ہے۔ یہ عام طور پر فیکٹری کی چھتوں، چھتوں کی پی وی، ساحلی عمارتوں، مویشیوں کی سہولیات اور مرطوب صنعتی ڈھانچے کے لیے مخصوص کیا جاتا ہے۔
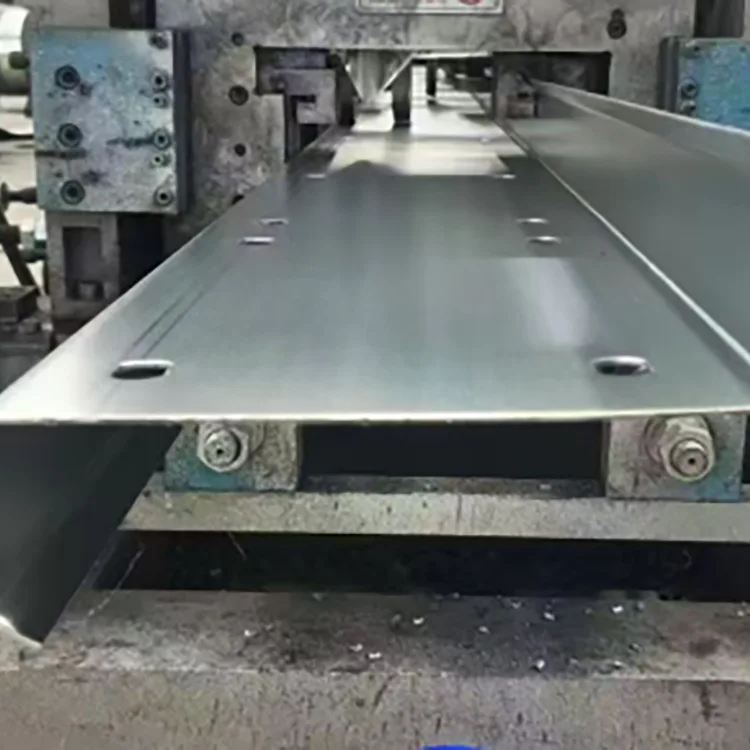
Galvanized Z purlin Q235B یا Q355B سٹیل کی پٹی سے بنایا گیا ایک ٹھنڈا ساختی حصہ ہے۔ Z پروفائل بنانے کے لیے پٹی ایک سے زیادہ تشکیل دینے والے رولز سے گزرتی ہے، اس کے بعد کٹنگ، پنچنگ اور کارنر پروسیسنگ ہوتی ہے۔ اس کے بعد تیار شدہ ممبر کو مکمل حصے کے طور پر اچار، بہاؤ اور گرم ڈِپ جستی بنایا جاتا ہے۔
Z پروفائل بنیادی طور پر ڈھلوان چھتوں پر استعمال ہوتا ہے کیونکہ ملحقہ ممبران اپنے سروں پر اوورلیپ ہو سکتے ہیں۔ یہ مسلسل purlin لائنوں کی حمایت کرتا ہے اور روایتی C حصوں کے مقابلے میں الگ الگ جوڑوں کو کم کر سکتا ہے۔ جب اس کی جیومیٹری اور بوجھ کی گنجائش ڈیزائن کے مطابق ہو تو اسے وال فریمنگ اور دیگر ہلکے اسٹیل ڈھانچے کے لیے بھی استعمال کیا جا سکتا ہے۔
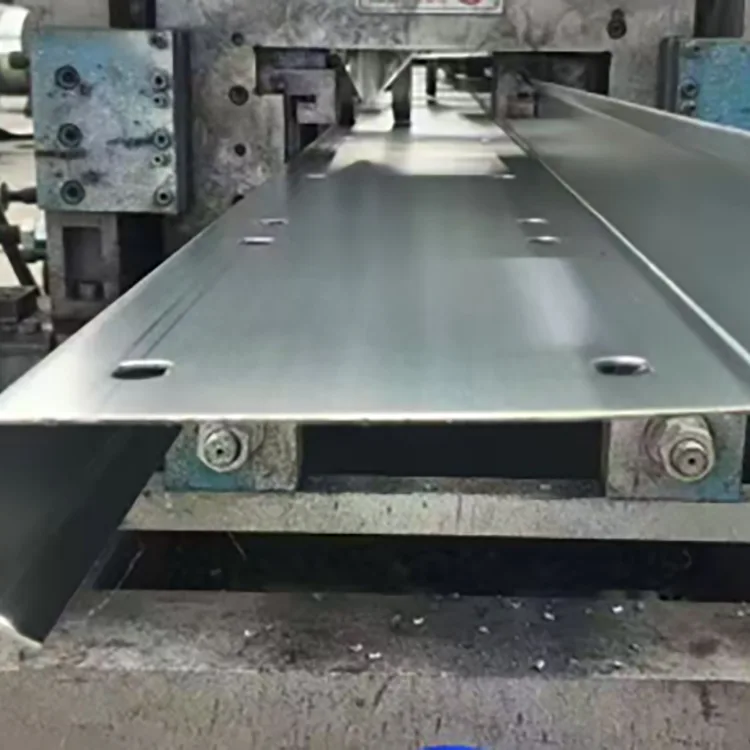
مینوفیکچرنگ کی ترتیب اہم ہے: گیلوانائزنگ سے پہلے فارمنگ، کٹنگ اور پنچنگ مکمل ہو جاتی ہے، جس سے مکمل شدہ Z سیکشن اور اس کے پروسیسڈ ایریاز کو گالوانائزنگ سٹیج کے دوران زنک کوٹنگ حاصل ہو سکتی ہے۔
جہاں Z سیکشن فرق کرتا ہے۔
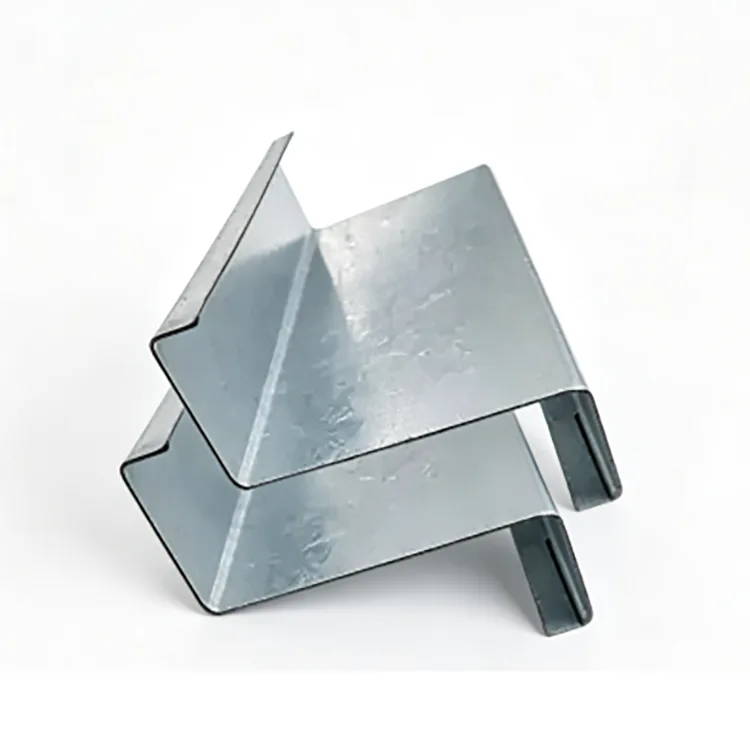
زیڈ پورلن کی وضاحتی خصوصیت ملحقہ ممبروں کے درمیان اوورلیپ ہے۔
ڈھلوان چھت پر، ملحقہ Z حصوں کے اوپری اور نچلے فلینجز اوورلیپ ہو سکتے ہیں، جس سے purlin لائن چھت کے ڈھانچے کے ذریعے جاری رہ سکتی ہے۔ یہ ہر اسپین پر الگ الگ ممبروں کے مقابلے میں کاٹنے اور کنکشن کے کام کو کم کر سکتا ہے۔
10° سے اوپر کی ڈھلوان والی چھتیں عام طور پر Z-سیکشن اوورلیپ سے فائدہ اٹھانے کے لیے زیادہ موزوں ہوتی ہیں۔ تقریباً 8° سے نیچے، ایک C purlin ایک آسان انتظام پیش کر سکتا ہے۔
Z purlins کو دیوار کے purlins کے طور پر بھی استعمال کیا جا سکتا ہے۔ حتمی حصے کو ساختی ڈرائنگ اور بوجھ کے حساب کتاب پر عمل کرنا چاہیے۔
جستی بنانے کے بعد کیا جاتا ہے۔
سٹیل کی پٹی کو پہلے تیار شدہ Z سیکشن میں پروسیس کیا جاتا ہے۔ رکن کے گیلوینائزنگ حمام میں داخل ہونے سے پہلے کٹنگ، پنچنگ اور کارنر کا کام مکمل ہو جاتا ہے۔ اس کے بعد مکمل پروفائل کو تقریباً 450 °C پر پگھلے ہوئے زنک میں صاف، بہاؤ اور ڈبو دیا جاتا ہے۔
اسٹیل کوائل → لیولنگ → کولڈ رول فارمنگ → فکسڈ لینتھ کٹنگ → پنچنگ اور کارنر کٹنگ → سیدھا اور تناؤ سے نجات → ڈیگریزنگ اور پکلنگ → فلوکسنگ → ڈرائینگ → ہاٹ ڈِپ گیلوانائزنگ → کولنگ اور پیسیویشن → زنک کوٹنگ انسپیکشن → ظاہری شکل
یہ ترتیب تشکیل شدہ کونوں اور کنکشن کے سوراخوں کو مکمل پروفائل کے ساتھ مل کر جستی بنانے کی اجازت دیتا ہے۔
اہم وضاحتیں
آئٹم
تفصیلات
سٹیل گریڈ
Q235B، Q355B
سیکشن کی حد
Z100–Z300
دیوار کی موٹائی
1.2–3.0 ملی میٹر
تشکیل کا طریقہ
کولڈ رول بنانا
جستی بنانے کا طریقہ
تشکیل کے بعد مجموعی طور پر ہاٹ ڈِپ گالوانائزنگ
معیاری زنک کوٹنگ
≥85 μm
کوٹنگ میں اضافہ
120–180 μm
اعلی سنکنرن کوٹنگ
200–275 μm
سطح
سلور گرے ہاٹ ڈِپ جستی فنِش
سطح کی ضرورت
کوئی بے نقاب اسٹیل، ضرورت سے زیادہ زنک جمع یا چھیلنا نہیں۔
پروسیسنگ
کاٹنا، چھدرن، کارنر کاٹنا، مقررہ لمبائی کی پیداوار
ساختی سٹیل کا معیار
GB/T 6728-2025
جستی معیار
EN ISO 1461
زنک کوٹنگ کو سنکنرن ماحول سے مماثل ہونا چاہئے۔
عام اندرون ملک بیرونی نمائش کے لیے، جیسا کہ عام فیکٹری کی چھتیں اور چھتوں کے PV ڈھانچے بغیر نمک کے اسپرے یا کیمیائی گیسوں کے، ≥85 μm ایک عام ابتدائی تفصیلات ہے۔
مویشیوں کی عمارتوں، مرطوب ورکشاپوں اور دریا کے کنارے کے ڈھانچے کے لیے، 120–180 μm اعلی کوٹنگ کی سطح فراہم کرتا ہے۔
ساحلی علاقوں، بندرگاہوں، کیمیکل پلانٹس اور گندے پانی کے ماحول کے لیے، تجویز کردہ حد کو 200–275 μm تک بڑھایا جا سکتا ہے۔
ماحولیات
تجویز کردہ زنک کوٹنگ
انڈور خشک
Uncoated Z purlin کافی ہو سکتا ہے
عام اندرون ملک بیرونی
≥85 μm
مرطوب/درمیانی سنکنرن
120–180 μm
ساحلی / مضبوط سنکنرن
200–275 μm
منصوبے کے سنکنرن ماحول اور ڈیزائن کی ضروریات کے مطابق حتمی کوٹنگ کی تصدیق کی جانی چاہئے۔
Q235B یا Q355B؟
عام فیکٹری کی چھتوں، چھتوں کے فوٹو وولٹک ڈھانچے اور زرعی عمارتوں کے لیے، Q235B عام طور پر اس وقت کافی ہوتا ہے جب مطلوبہ سیکشن اور موٹائی حسابی بوجھ کو پورا کرتی ہو۔
Q355B بڑے اسپین پرلنس، بھاری برف والے علاقوں، تیز ہوا والے علاقوں اور ساحلی منصوبوں کے لیے موزوں ہے۔ فراہم کردہ پروجیکٹ ڈیٹا کی بنیاد پر، Q355B تقابلی حالات میں اسی حصے میں تقریباً 30% زیادہ بوجھ برداشت کرنے کی صلاحیت فراہم کر سکتا ہے۔ آیا یہ چھوٹے حصے کی اجازت دیتا ہے یا اسٹیل کی کم کھپت کا تعین ساختی حساب سے ہونا چاہیے۔
اس لیے مواد کا درجہ ساختی ضرورت کے مطابق منتخب کیا جانا چاہیے۔
Z سیکشن اور دیوار کی موٹائی کا انتخاب
حصے کی اونچائی purlin کی مجموعی جیومیٹری کا تعین کرتی ہے، جبکہ دیوار کی موٹائی بوجھ اور اخترتی کے خلاف مزاحمت کو متاثر کرتی ہے۔
فیکٹری کی چھت کے پرلنس، چھت کی پی وی، عام اسٹیل کی عمارتیں۔
Z220–Z300
بڑی لمبی چھتیں، بھاری برف کا بوجھ، بڑی صنعتی عمارتیں۔
دیوار کی موٹائی کے لیے:
1.2–1.4 ملی میٹر عام طور پر چھوٹے اسپین اور ہلکے بوجھ والے انکلوژر ایپلی کیشنز کے لیے استعمال ہوتا ہے۔
1.5–2.0 ملی میٹر فیکٹری کی چھت کے پرلنس اور چھت کے فوٹو وولٹک ڈھانچے کے لیے عام رینج ہے۔
2.2–3.0 ملی میٹر اس وقت زیادہ موزوں ہے جب چھت پر زیادہ پھیلے ہوئے ہوں یا زیادہ برف، ہوا یا ساختی بوجھ ہو۔
سیکشن کی اونچائی اور موٹائی کا انتخاب اسپین، purlin کے وقفے، چھت کے بوجھ اور قابل قبول موڑ کے ساتھ کیا جانا چاہیے۔
جہاں Galvanized Z Purlin استعمال کیا جاتا ہے۔
اسٹیل فیکٹری کی چھتیں: بے نقاب صنعتی عمارتوں کے لیے چھت کے پرلنس اور دیوار کے پرلنس۔
چھتوں کے فوٹوولٹک نظام: خاص طور پر ڈھلوان چھتیں جہاں زیڈ سیکشن اوورلیپ purlin ترتیب کو آسان بنا سکتا ہے۔
ساحلی عمارات: ساحلی خطوں اور بندرگاہوں کے قریب بے نقاب چھت اور انکلوژر سسٹم، جہاں ضرورت ہو زنک کی کوٹنگ کا استعمال۔
مویشی اور زرعی ڈھانچے: زیادہ نمی والے شیڈ، گرین ہاؤسز اور دیگر عمارتیں جہاں گاڑھا ہونا سٹیل کے سنکنرن کو تیز کر سکتا ہے۔
مرطوب صنعتی سہولیات: ورکشاپوں کے ارد گرد چھت اور دیوار کی فریمنگ جہاں عام سیاہ سٹیل کو اضافی سنکنرن تحفظ کی ضرورت ہوگی۔
آؤٹ ڈور لائٹ گیج اسٹیل ڈھانچے: میونسپل اور دیگر بے نقاب ڈھلوان چھت کے ڈھانچے۔
ہاٹ ڈِپ گالوانائزنگ کیا اضافہ کرتی ہے۔
زنک کی کوٹنگ رکاوٹ تحفظ اور قربانی کا تحفظ فراہم کرتی ہے۔ یہ اسٹیل سبسٹریٹ کو نمی اور آکسیجن سے الگ کرتا ہے، جبکہ زنک مقامی کوٹنگ کے نقصان کے چھوٹے علاقوں کے ارد گرد الیکٹرو کیمیکل تحفظ بھی فراہم کر سکتا ہے۔
یہ چھت کے پرلن کے لیے مفید ہے کیونکہ نصب شدہ چھت کے ڈھانچے کو دوبارہ پینٹ کرنا زمینی سطح پر سٹیل کے علاج سے زیادہ مشکل ہے۔
ہاٹ ڈِپ گالوانائزنگ بنی ہوئی سطحوں پر سنکنرن سے تحفظ فراہم کرتی ہے۔ یہ کاٹنے اور ویلڈنگ کے بعد مناسب نکاسی آب، کنکشن ڈیزائن یا سائٹ کی مرمت کا متبادل نہیں ہے۔
تین مشترکہ پروکیورمنٹ موازنہ
جستی زیڈ پورلن بمقابلہ جستی سی پورلن
Z purlin خاص طور پر اس وقت مفید ہے جب ملحقہ ممبران ڈھلوان چھت کے ساتھ اوورلیپ کر سکتے ہیں۔ C purlin اکثر چاپلوسی چھتوں یا ترتیب کے لیے زیادہ آسان ہوتا ہے جہاں اوورلیپ بہت کم عملی فائدہ پیش کرتا ہے۔
جستی Z purlin بمقابلہ پینٹ Z purlin
پینٹ سطح کی حفاظت فراہم کرتا ہے، لیکن کونوں، سوراخوں، کٹوں اور کنکشن پوائنٹس کے ارد گرد ہونے والے نقصان پر غور کرنے کی ضرورت ہے۔ ہاٹ ڈِپ گیلوانائزنگ مکمل پروفائل پر لگائی جاتی ہے اور بے نقاب اسٹیل کے لیے سنکنرن سے تحفظ فراہم کرتی ہے۔ اکثر حوالہ کردہ "5-10 گنا لمبی" زندگی کو ایک عالمگیر اصول کے طور پر نہیں سمجھا جانا چاہئے کیونکہ پینٹ کی کارکردگی کا انحصار کوٹنگ سسٹم، تیاری اور نمائش پر ہوتا ہے۔
الیکٹرو گیلوانائزڈ کوٹنگز عام طور پر گرم ڈِپ جستی کوٹنگز سے زیادہ پتلی ہوتی ہیں۔ طویل مدتی بیرونی نمائش کے لیے، گرم ڈِپ گالوانائزنگ کو عام طور پر مخصوص کیا جاتا ہے جب کافی زنک تحفظ کی ضرورت ہوتی ہے۔
خریداروں کو آرڈر کرنے سے پہلے کیا چیک کرنا چاہئے۔
انجینئرڈ روف پروجیکٹ کے لیے، آرڈر میں صرف "Z purlin" سے زیادہ کی شناخت ہونی چاہیے۔
سیکشن: Z100–Z300 یا ڈرائنگ کے لیے مخصوص پروفائل۔
دیوار کی موٹائی: 1.2–3.0 ملی میٹر۔
اسٹیل گریڈ: Q235B یا Q355B۔
زنک کوٹنگ: ≥85 μm، 120–180 μm یا 200–275 μm نمائش کے مطابق۔
لمبائی: معیاری یا مقررہ غیر معیاری لمبائی۔
چھدرن: سوراخ قطر، وقفہ کاری اور مقام ڈرائنگ کے مطابق۔
سطح: گرم ڈِپ جستی بنانے اور بنانے کے بعد۔
ایک واضح تصریح جیسے Q355B/Z200/2.0 mm/200 μm زنک/ فکسڈ لینتھ/ پری پنچڈ مینوفیکچرر کے لیے "گیلوانائزڈ Z سٹیل" کی عام درخواست کے مقابلے میں اقتباس اور مسلسل پیداوار کرنا آسان ہے۔
کنکشن اور سائٹ پروسیسنگ
مین کٹنگ اور چھدرن کو ترجیحی طور پر گالوانائز کرنے سے پہلے مکمل کیا جانا چاہیے۔ اگر سائٹ پر اضافی ڈرلنگ یا کٹنگ ناگزیر ہے تو، بے نقاب اسٹیل کو صاف کیا جانا چاہئے اور زنک سے بھرپور مرمت کی کوٹنگ کے ساتھ علاج کیا جانا چاہئے۔
ویلڈنگ ویلڈ کے ارد گرد زنک کو ہٹا دیتا ہے. ویلڈنگ کے بعد، علاقے کو صاف اور مرمت کرنا چاہئے. جہاں ساختی ڈیزائن اجازت دیتا ہے، بولڈ کنکشن جستی پرلنس پر منظم کرنا آسان ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
پروڈکشن کنٹرول سٹیل کی پٹی سے شروع ہوتا ہے۔ رول بننے سے پہلے آنے والی کوائل کو گریڈ، موٹائی اور سطح کی حالت کے لیے چیک کیا جاتا ہے۔
تشکیل کے دوران، جہتی جانچیں سیکشن کی اونچائی، فلینج جیومیٹری، دیوار کی موٹائی، سیدھا پن اور گھومنے پر فوکس کرتی ہیں۔ منظور شدہ ڈرائنگ کے خلاف پنچنگ کی جانچ کی جاتی ہے۔
galvanizing کے بعد، کوٹنگ کی کوریج، موٹائی، ظاہری شکل اور نقائص جیسے ننگے علاقوں، چھیلنے یا ضرورت سے زیادہ زنک جمع ہونے کے لیے چیک کیا جاتا ہے۔ پیکنگ سے پہلے فکسڈ لمبائی کی درستگی اور مجموعی سیدھا پن بھی چیک کیا جاتا ہے۔
پروجیکٹ سلیکشن کا حوالہ
اندرون ملک کھڑی فیکٹری کی چھت یا چھت کا PV: Q235B, Z160–Z200, 1.5–2.0 mm, ≥85 μm۔
لائیوسٹاک، مرطوب ورکشاپ یا دریا کے کنارے پروجیکٹ: Q235B یا Q355B، 120–180 μm۔
کوسٹل یا پورٹ پروجیکٹ: Q355B، 200–275 μm، دیوار کی موٹائی کے ساتھ ساختی بوجھ کے لیے منتخب کیا گیا ہے۔
تیز ہوا یا برف کے ساتھ بڑی چھت: Q355B، بڑا Z سیکشن اور 2.2–3.0 ملی میٹر دیوار کی موٹائی جہاں ضرورت ہو۔
خشک اندرونی چھت: بغیر کوٹڈ کولڈ فارمڈ زیڈ پورلن زیادہ اقتصادی انتخاب ہو سکتا ہے۔
اکثر پوچھے گئے سوالات
Q1. کیا Z purlins کے اوورلیپ ہونے پر زنک کوٹنگ کو نقصان پہنچے گا؟
جب جستی کی کوٹنگ اچھی چپکنے والی ہوتی ہے تو عام بولڈ اوورلیپ بڑے رقبے کے چھلکے کا سبب نہیں بننا چاہیے۔ زنک سے بھرپور مرمت پینٹ سے چھوٹے مکینیکل نقصان کو ٹھیک کیا جا سکتا ہے۔
Q2. کیا جستی Z purlins کو ویلڈیڈ کیا جا سکتا ہے؟
ہاں، لیکن ویلڈ کے ارد گرد زنک کی کوٹنگ گرمی سے خراب ہو جائے گی۔ ویلڈنگ کے بعد ویلڈڈ ایریا کو صاف اور مرمت کرنا چاہیے۔ بولڈ کنکشن کو عام طور پر ترجیح دی جاتی ہے جہاں عملی ہو۔
Q3. کیا Z purlin صرف چھتوں کے لیے موزوں ہے؟
نہیں، اسے دیوار کی تہہ کے طور پر بھی استعمال کیا جا سکتا ہے۔ تاہم، C purlins اکثر دیوار کے نظام کے لیے زیادہ آسان ہوتے ہیں کیونکہ Z-سیکشن اوورلیپ عمودی دیوار کے فریمنگ پر کم مفید ہے۔
Q4. کیا 25 سالہ روف ٹاپ پی وی پروجیکٹ کے لیے جستی زیڈ پورلن کا استعمال کیا جا سکتا ہے؟
یہ طویل زندگی کے پی وی ڈھانچے کے لئے مخصوص کیا جا سکتا ہے، لیکن زنک کوٹنگ اصل ماحول سے ملنا ضروری ہے. اندرون ملک اور ساحلی منصوبوں کو خود بخود ایک ہی کوٹنگ موٹائی کا استعمال نہیں کرنا چاہیے۔
Q5. میں Z purlin کی شناخت کیسے کروں جو کہ بننے سے پہلے جستی تھی؟
زنک کوٹنگ کے مسلسل کریکنگ یا چھیلنے کے لیے بنائے گئے کونوں کو چیک کریں۔ پروکیورمنٹ کے لیے، مینوفیکچرر کے عمل کی تصدیق کریں اور ہاٹ ڈِپ گیلوانائزنگ سے پہلے Z سیکشن کو بنانے اور پنچ کرنے کی ضرورت ہے۔
Q6. کیا مینوفیکچرر پری پنچڈ Z purlins فراہم کر سکتا ہے؟
جی ہاں سوراخ کا سائز، وقفہ کاری اور پوزیشن ساختی ڈرائنگ کے مطابق تیار کی جا سکتی ہے۔ گیلوانائزنگ سے پہلے چھدرن کو مکمل کرنے سے پراسیس شدہ جگہوں کو گیلوانائزنگ مرحلے کے دوران زنک حاصل کرنے کی بھی اجازت ملتی ہے۔
Q7. ساحل کے قریب کون سی زنک کوٹنگ استعمال کی جانی چاہئے؟
مضبوط ساحلی نمائش کے لیے، 200-275 μm کوٹنگ کو ابتدائی ضرورت کے طور پر بیان کیا جا سکتا ہے۔ حتمی کوٹنگ کا تعین پروجیکٹ کی سنکنرن حالات اور قابل اطلاق تصریحات کے مطابق کیا جانا چاہیے۔
Q8۔ کیا موٹا زیڈ پورلن ہمیشہ بہتر ہوتا ہے؟
نہیں، ایک موٹی دیوار سٹیل کی کھپت اور لاگت کو بڑھاتی ہے۔ صحیح موٹائی کا انحصار اسپین، وقفہ کاری، ہوا اور برف کے بوجھ، سیکشن کی اونچائی اور ساختی حساب کتاب پر ہے۔
ہاٹ ٹیگز: Galvanized Z Purlin مینوفیکچرر، Z Purlin سپلائر، Galvanized Steel Z Purlin
RongHeng کو اپنی مطلوبہ سٹیل پروڈکٹ، سائز، گریڈ، مقدار، حسب ضرورت اور ترسیل کی ضروریات بتائیں، اور ہماری ایکسپورٹ ٹیم آپ کی انکوائری کا جائزہ لے سکتی ہے۔
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی